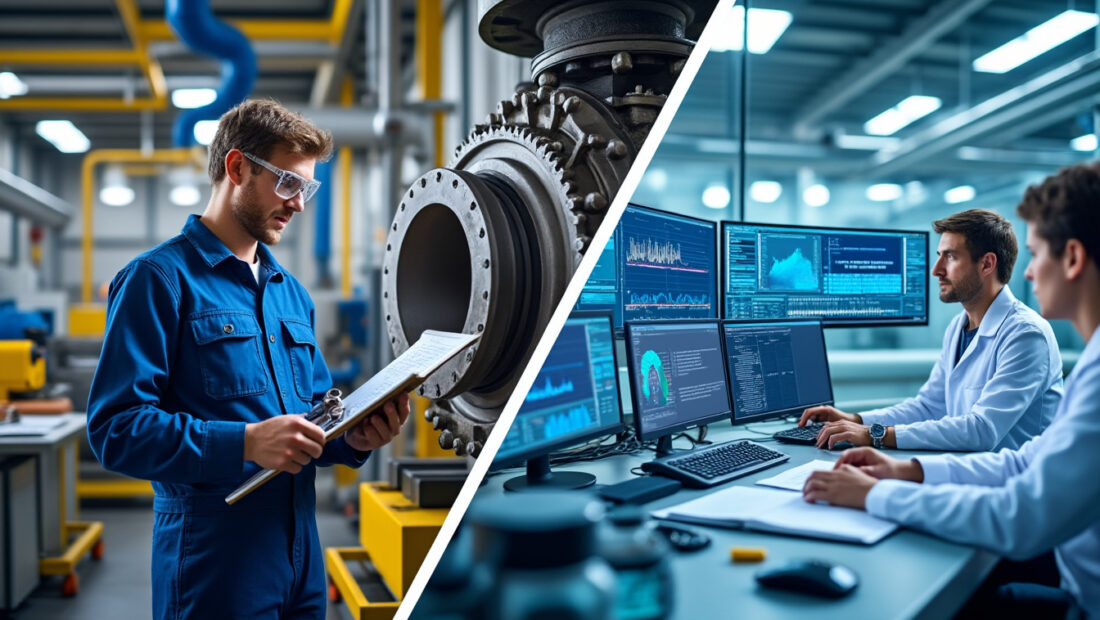
Sur le terrain, la confusion entre maintenance préventive et maintenance prédictive me coûte encore des heures de réunion. Un dirigeant me dit « on fait du prédictif », et quand j’ouvre son classeur, je trouve un calendrier d’entretien annuel hérité du constructeur, révisé une fois en dix ans. À l’inverse, j’ai vu une PME de décolletage installer quarante capteurs de vibration sur ses tours sans personne pour lire les courbes. Les deux démarches visent la même chose — éviter l’arrêt imprévu qui bloque une ligne un mardi matin — mais elles ne reposent pas du tout sur les mêmes mécaniques. L’une s’appuie sur le temps ou les cycles écoulés, l’autre sur l’état réel mesuré de la machine. La norme NF EN 13306, celle qui structure encore le vocabulaire des services maintenance français, range d’ailleurs le prédictif comme une branche du préventif conditionnel, ce qui explique une bonne part du malentendu. Dans les lignes qui suivent, je détaille ce qui les sépare vraiment : le déclencheur d’intervention, la nature des données exploitées, la structure de coût, et le niveau de maturité que chaque approche exige d’un atelier. Avec un fil rouge : Mécanor, une PME de 45 salariés que j’accompagne depuis trois ans, et qui a fait le choix de mélanger les deux.
Maintenance préventive et prédictive : ce qui déclenche réellement l’intervention
La différence tient d’abord à une question simple : qu’est-ce qui vous fait sortir la caisse à outils ? En préventif, c’est le calendrier ou le compteur. Toutes les 500 heures de fonctionnement, tous les six mois, tous les 10 000 cycles, vous intervenez, panne ou pas panne.
En prédictif, c’est un signal mesuré qui commande. Une température de palier qui grimpe de 8 °C en trois semaines, une signature vibratoire qui se décale, une analyse d’huile qui révèle des particules métalliques. L’intervention programmée découle d’un diagnostic, pas d’une échéance.
Chez Mécanor, la presse hydraulique de 250 tonnes suit un plan systématique : vidange, contrôle des flexibles, resserrage. Le compresseur central, lui, est équipé d’une sonde de courant et d’un capteur acoustique : on n’y touche que quand la consommation dérive. Deux machines, deux logiques, un même atelier.
Le préventif systématique : la régularité comme filet de sécurité
Le préventif systématique a un mérite énorme : il est lisible. N’importe quel technicien reprend la gamme, coche les points, signe la fiche. C’est reproductible, auditable, et cela ne demande aucun investissement technologique particulier. Un tableur bien tenu et une fiche d’intervention standardisée suffisent à démarrer.
Sa faiblesse est structurelle : il ignore l’état réel de l’équipement. Vous remplacez un roulement encore bon à 60 % de sa durée de vie, ou vous passez à côté d’une usure anormale survenue trois semaines après la dernière visite. J’ai vu une PME de plasturgie changer 24 courroies par an sur ses extrudeuses, dont 19 parfaitement saines.
Le préventif ne supprime pas la panne, il en réduit la probabilité. C’est déjà beaucoup, mais il faut le dire clairement aux équipes pour éviter le sentiment de trahison le jour où la machine s’arrête quand même.
Le prédictif : le diagnostic avant le symptôme
Le prédictif renverse la logique. Au lieu de protéger la machine par des gestes réguliers, on l’écoute en continu et on n’agit qu’au bon moment. Les outils sont connus : accéléromètres, thermographie, analyse d’huile, mesure de consommation électrique, parfois suivi par ultrasons pour les fuites d’air comprimé.
Le cœur du sujet n’est pas le capteur, c’est l’analyse de données. Un accéléromètre à 300 € produit un flux inexploitable sans référence : il faut une signature de base, prise machine saine, et un seuil d’alerte calibré. C’est là que la plupart des projets s’effondrent en PME.
Quand cela fonctionne, le gain est net. Mécanor a détecté en mars dernier un défaut de roulement sur un ventilateur de cabine de peinture, 5 semaines avant la casse probable. Intervention planifiée un samedi matin : 400 € de pièce, zéro heure de production perdue. Un blocage en pleine semaine aurait immobilisé la finition deux jours.
Tableau comparatif : préventif contre prédictif sur sept critères concrets
Pour trancher lors d’un comité de direction, rien ne vaut une mise en regard ligne par ligne. Voici la grille que j’utilise en atelier, avec des ordres de grandeur observés dans des PME de 20 à 150 salariés.
| Critère | Maintenance préventive | Maintenance prédictive |
|---|---|---|
| Déclencheur | Échéance calendaire ou compteur d’heures/cycles | Seuil de mesure franchi, dérive détectée |
| Données utilisées | Historique d’entretien, préconisations constructeur | Mesures temps réel : vibration, température, courant, huile |
| Outil minimal | Plan de maintenance, GMAO ou tableur structuré | Capteurs, collecteur, logiciel d’analyse, référentiel de seuils |
| Investissement de départ | Faible : quelques jours de méthode | 3 000 à 25 000 € par ligne critique selon l’instrumentation |
| Consommation de pièces | Élevée : remplacement avant fin de vie utile | Réduite : la pièce est utilisée jusqu’à sa limite raisonnable |
| Risque résiduel | Panne entre deux visites planifiées | Faux positifs, ou signal non lu faute de compétence interne |
| Compétence requise | Technicien polyvalent formé aux gammes | Technicien méthodes + lecture de courbes, parfois appui externe |
Ce que ce tableau ne dit pas : les deux colonnes ne s’opposent pas dans la vraie vie. Le préventif reste la colonne vertébrale, le prédictif se greffe sur les 10 à 15 % d’équipements dont l’arrêt fait mal. Si vous voulez cartographier ces familles avant d’arbitrer, le panorama des différents types de maintenance industrielle pose les définitions proprement.
Coûts, fiabilité et retour sur investissement : où passe l’argent
La question que tout dirigeant me pose au bout de vingt minutes : combien, et pour quel retour ? La réponse honnête est que le préventif coûte moins cher à l’entrée et plus cher à l’usage, le prédictif l’inverse.
Un plan systématique se construit avec deux à cinq jours de travail méthodique et une planification rigoureuse. Le coût récurrent, lui, se cache dans les pièces changées trop tôt et les heures de main-d’œuvre passées sur des machines qui n’en avaient pas besoin. Sur une PME mécanique de 60 personnes, j’ai chiffré ce gaspillage à environ 18 000 € par an.
Le prédictif demande une mise de fonds. Comptez 3 000 à 8 000 € pour instrumenter proprement deux ou trois machines critiques, capteurs, passerelle et abonnement logiciel compris. Le retour se joue sur le coût horaire d’arrêt : à 900 € l’heure d’immobilisation d’une ligne d’assemblage, deux pannes évitées suffisent.
Les postes de dépense qu’on oublie systématiquement
Voici ce que les devis d’instrumentation ne mentionnent jamais et que je fais toujours ajouter au budget avant validation :
- La formation du technicien référent : deux à quatre jours pour apprendre à interpréter un spectre vibratoire, sinon l’alerte reste lettre morte.
- La constitution du référentiel : les premières semaines servent à établir la signature normale de chaque machine, période pendant laquelle le système ne prédit rien.
- Le raccordement à la GMAO : une alerte qui ne génère pas d’ordre de travail se perd dans une boîte mail.
- Le temps de tri des faux positifs : sur les six premiers mois, comptez un tiers d’alertes non pertinentes, le temps d’affiner les seuils.
- La maintenance des capteurs eux-mêmes : batteries, fixations, connectique. Un capteur mal collé produit du bruit, pas de l’information.
- Le coût d’opportunité de l’arrêt planifié : intervenir « au bon moment » suppose une souplesse d’ordonnancement que certains carnets de commandes n’autorisent pas.
L’optimisation des coûts ne vient donc pas du capteur, mais de la discipline organisationnelle qui l’entoure. C’est exactement l’esprit de la démarche décrite dans ce guide sur la Total Productive Maintenance, où l’opérateur devient le premier capteur de l’atelier.
Cas pratique en papèterie : quand les deux approches cohabitent sur la même ligne
L’exemple le plus parlant que je connaisse vient d’une papèterie de la vallée du Gier, 110 salariés, trois lignes de production. Le directeur technique n’a pas choisi entre les deux stratégies : il les a réparties selon la criticité.
Les rouleaux d’aplatissement, les réducteurs de tête et les circuits hydrauliques suivent un plan de visites systématiques, avec démontage partiel lors des arrêts programmés d’août et de fin décembre. Rien de sophistiqué : des gammes précises, un tampon, une signature.
En parallèle, les paliers de la sécherie et les moteurs des pompes de pâte sont suivis en continu par capteurs de vibration et sondes thermiques. Le signal remonte toutes les quinze minutes vers un tableau de bord consulté chaque lundi par le responsable maintenance.
Les résultats sur dix-huit mois de suivi
Avant l’instrumentation, l’usine subissait en moyenne 11 arrêts non planifiés par an sur la sécherie, pour une durée moyenne de 4 h 20. À 2 100 € l’heure d’arrêt tonnage confondu, la facture annuelle approchait 100 000 €.
Après dix-huit mois, les arrêts imprévus sont tombés à 4 par an. En contrepartie, le nombre d’interventions planifiées a augmenté de 30 %, mais elles se déroulent en horaire choisi, avec les pièces en stock et sans prime d’urgence sur le dépannage.
Un détail m’a marqué : le gain le plus important n’a pas été financier mais humain. L’équipe de nuit ne redoute plus le coup de fil de 3 h du matin. La fiabilité perçue change l’ambiance d’un atelier autant que ses indicateurs.
Par où commencer dans une PME qui n’a ni capteur ni plan structuré
Faut-il vraiment instrumenter tout de suite ? Non, et c’est le conseil que je répète le plus souvent. Avant de parler capteurs, il faut savoir quels équipements méritent l’attention et lesquels peuvent tomber en panne sans conséquence majeure.
Ma séquence habituelle tient en quatre temps. D’abord un inventaire des machines avec leur coût horaire d’arrêt réel, chiffre que peu de dirigeants ont sous la main. Ensuite la construction d’un socle préventif sur l’ensemble du parc, en s’appuyant sur un plan de maintenance préventive bien documenté. Puis le relevé manuel, pendant six mois, de deux ou trois paramètres simples sur les machines critiques : température au pyromètre, niveau sonore, consommation électrique.
Ce relevé manuel est déjà du conditionnel. Il vous apprend si vos machines dérivent, et surtout il forme vos techniciens à raisonner en tendance plutôt qu’en échéance. Ce n’est qu’après que l’automatisation par capteurs prend son sens, parce que vous savez alors quoi mesurer et à partir de quel seuil réagir.
Les trois erreurs qui plombent les projets de suivi conditionnel
La première : instrumenter la machine la plus récente parce qu’elle est déjà équipée d’origine. Elle n’est presque jamais la plus critique. Le vrai risque se niche souvent sur un compresseur de 1998 dont l’arrêt bloque quatre postes.
La deuxième : confier le diagnostic à un prestataire sans transfert de compétence. Vous recevez un rapport trimestriel de 40 pages que personne ne lit, et vous payez 6 000 € par an pour une tranquillité illusoire.
La troisième : négliger le lien avec l’ordonnancement de production. Une alerte prédictive n’a de valeur que si votre planning peut absorber un créneau d’intervention dans les deux semaines. Sans cette souplesse, vous savez que la panne arrive et vous la subissez quand même — le pire des deux mondes.