Un atelier de décolletage de la vallée de l’Ondaine, 34 salariés, 1 800 m² de surface productive. Le dirigeant m’appelle parce que son carnet de commandes a grossi de 20 % et qu’il envisage d’acheter un tour supplémentaire à 180 000 euros. Deux jours d’observation plus tard, le constat est moins glorieux et beaucoup moins cher : ses opérateurs passaient en moyenne dix-huit minutes par poste et par jour à chercher un outil, une clé dynamométrique, un plan à jour ou un bac vide. Multiplié par onze postes et 220 jours travaillés, cela représentait l’équivalent de plus de 700 heures annuelles évaporées, soit près d’un demi-poste. Aucune machine n’aurait réglé cela. Les 5S, si.
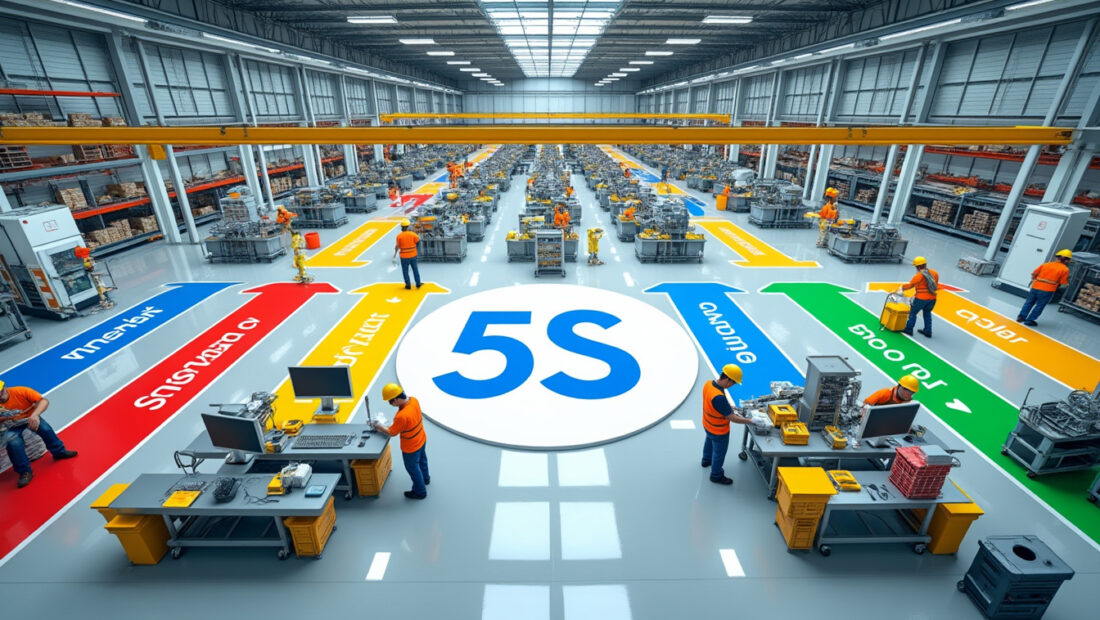
Cette méthode issue du Lean Management n’a rien d’une lubie de consultant. Elle repose sur cinq gestes simples — trier, ranger, nettoyer, standardiser, respecter — dont la puissance vient de leur enchaînement, pas de leur difficulté. Elle s’attaque à ce que l’industrie appelle pudiquement les gaspillages : déplacements inutiles, stocks dormants, arrêts imprévus, accidents évitables. Voici comment la déployer dans une PME industrielle sans y laisser six mois de trésorerie ni la patience de vos équipes.
Ce que recouvrent réellement les 5S dans une démarche Lean
Le sigle vient de cinq mots japonais commençant tous par la lettre S. Chacun correspond à une étape, et l’ordre n’est pas décoratif : ranger avant d’avoir trié revient à organiser proprement du superflu. J’ai vu des ateliers investir dans de belles servantes d’outillage pour y stocker des forets hors cote inutilisés depuis 2014.
Le principe directeur tient en une phrase : ce qui est visible se corrige, ce qui est enfoui se dégrade. Un atelier lisible révèle ses propres dysfonctionnements sans qu’on ait besoin d’un tableau de bord.
Seiri, Seiton, Seiso, Seiketsu, Shitsuke : les cinq étapes décodées
Seiri (éliminer) consiste à séparer l’utile du reste. La règle que j’applique : tout ce qui n’a pas servi en douze mois part en zone rouge, avec une étiquette datée. Si personne ne le réclame dans les trente jours, il est cédé, recyclé ou détruit. Sur le site stéphanois évoqué plus haut, cette seule opération a libéré 140 m² au sol et permis de rapatrier une opération de contrôle jusque-là sous-traitée.
Seiton (ranger) attribue à chaque objet une adresse unique, visible, évidente. Marquage au sol, silhouettes découpées dans la mousse, étiquettes en gros caractères. Le test est brutal : un intérimaire arrivé le matin doit trouver la clé de 17 en moins de dix secondes.
Seiso (nettoyer) dépasse largement la propreté cosmétique. Nettoyer une machine, c’est la toucher, donc détecter une fuite hydraulique naissante, un flexible fendu, un jeu anormal. C’est de la maintenance préventive déguisée en coup de chiffon.
Seiketsu (standardisation) fige les bonnes pratiques : fiches de poste illustrées, photos de référence affichées, gammes de rangement. Sans cela, l’atelier revient à son état initial en six semaines, j’ai chronométré.
Shitsuke (respecter) installe la discipline dans la durée. C’est le S qui échoue le plus souvent, parce qu’il repose sur l’exemplarité de l’encadrement plutôt que sur un achat de matériel.
| Étape | Traduction courante | Action concrète en atelier | Indicateur de suivi |
|---|---|---|---|
| Seiri | Éliminer, trier | Zone rouge, étiquetage daté, cession du matériel dormant | m² libérés, nombre de références sorties |
| Seiton | Ranger, mettre en ordre | Adressage, marquage au sol, ombres d’outillage | Temps de recherche moyen par poste |
| Seiso | Nettoyer, inspecter | Nettoyage quotidien couplé à un relevé d’anomalies | Nombre d’anomalies détectées avant panne |
| Seiketsu | Standardiser | Photos de référence, fiches visuelles, checklists de fin de poste | Taux de conformité à l’audit hebdomadaire |
| Shitsuke | Respecter, pérenniser | Audits croisés, rituel de 10 minutes, animation d’équipe | Score 5S sur 100, évolution mensuelle |
De Ford à Toyota : la généalogie industrielle des cinq S
La filiation est directe avec le fordisme et sa standardisation des gestes, mais Toyota en a inversé la logique. Là où Détroit imposait la norme d’en haut, le constructeur japonais l’a fait rédiger par les opérateurs eux-mêmes, à partir des années 1980, dans le prolongement du Toyota Production System.
Le raisonnement est économique avant d’être culturel. Le Japon d’après-guerre manquait d’espace, de matière première et de capital : impossible de compenser le désordre par du stock tampon ou des mètres carrés supplémentaires. Cette contrainte, beaucoup de PME françaises la retrouvent aujourd’hui sous une autre forme, avec un mètre carré de bâtiment industriel loué entre 45 et 90 euros l’année selon les bassins.
Les bénéfices attendus d’une bonne organisation industrielle se déclinent sur quatre axes : suppression des pertes de temps et d’énergie, contrôle qualité rendu plus fluide sur la ligne, équilibrage entre surproduction et sous-production, et amélioration réelle de la circulation de l’information entre les équipes. Ce dernier point est sous-estimé : un atelier rangé donne aux opérateurs un langage commun pour signaler ce qui cloche.
Déployer les 5S dans une PME industrielle sans bloquer la production
Commencer par un chantier pilote, jamais par l’usine entière
Le piège classique consiste à lancer les cinq étapes partout en même temps. Choisissez une zone de 60 à 100 m², idéalement celle où les plaintes sont les plus fortes, et menez-y un chantier de trois jours pleins avec les opérateurs concernés. Budget réaliste pour une PME de 30 personnes : deux à trois jours d’arrêt partiel de la zone, environ 2 000 à 4 000 euros de matériel de rangement, et un animateur interne dégagé à 20 % de son temps pendant trois mois.
Le retour se mesure vite. Sur le décolletage stéphanois, le temps de changement de série est passé de 47 à 31 minutes en huit semaines, uniquement parce que l’outillage de réglage était désormais posé sur un chariot dédié à côté de la machine. Aucun euro dépensé en équipement de production.
Les équipements qui soutiennent réellement le rangement
Le matériel ne fait pas la méthode, mais il la rend tenable. Voici ce qui revient le plus souvent dans les ateliers que j’accompagne :
- Chariots de kitting : ils regroupent l’ensemble des composants d’un ordre de fabrication, ce qui supprime les allers-retours au magasin. Comptez 700 à 1 600 euros pièce selon la charge admissible.
- Chariots de bord de ligne : ils amènent la matière au plus près du geste, à hauteur d’homme, et limitent les postures contraignantes.
- Mobilier tubulaire : monté par les opérateurs eux-mêmes à partir de tubes et de raccords, il permet de modifier un poste en une demi-journée plutôt qu’en trois semaines de délai fournisseur.
- Conteneurs et bacs polyvalents : standardisés en deux ou trois formats maximum, ils rendent les flux lisibles et facilitent le comptage visuel.
- Remorques de manutention : elles remplacent le trafic de chariots élévateurs isolés par des tournées régulières, avec un gain net sur la sécurité des allées.
Certaines décisions relèvent d’ailleurs de la stratégie plutôt que de l’atelier. Externaliser le lavage des bacs de stockage ou une partie de la maintenance préventive libère du temps interne et prolonge la durée de vie des contenants, ce qui inscrit la démarche dans une logique d’économie circulaire. Avant d’arbitrer, chiffrez précisément : un tableur de décompte détaillé poste par poste évite les mauvaises surprises au moment de comparer internalisation et sous-traitance.
Standardisation et audits : le nerf de la pérennité
Un chantier 5S réussi qui n’est pas audité redevient un capharnaüm. Le rituel que je recommande tient en vingt minutes par semaine : un référent d’une autre zone parcourt l’atelier avec une grille de quinze questions, note sur 100, affiche le résultat. Les audits croisés fonctionnent mieux que l’autocontrôle, parce qu’un œil extérieur voit ce que l’habitude a rendu invisible.
La standardisation doit rester visuelle. Une photo de l’état attendu, plastifiée et affichée au poste, remplace avantageusement trois pages de procédure que personne n’ouvrira. J’ai vu un atelier de tôlerie diviser par deux ses écarts d’audit en remplaçant un manuel de 22 pages par onze photos format A4.
Reste la dimension humaine, qui décide de tout. Le cinquième S ne se décrète pas depuis un bureau : il se joue dans la capacité du chef d’équipe à passer trois minutes chaque matin sur le terrain, à féliciter ce qui tient et à traiter ce qui dérive. Les qualités d’animation d’un responsable d’équipe pèsent davantage sur la réussite que le budget matériel. Sans cette présence régulière, l’ordre obtenu s’effrite en un trimestre.
Les gains mesurables : efficacité, sécurité et qualité
Parlons chiffres, puisque c’est le seul argument qui convainc durablement un dirigeant. Sur la douzaine de PME industrielles que j’ai accompagnées depuis 2019, les résultats convergent : réduction de 25 à 40 % du temps de recherche d’outillage, gain de 5 à 9 points de taux de rendement synthétique sur les machines goulots, et baisse notable des presque-accidents liés aux encombrements d’allées.
La sécurité est souvent le bénéfice le plus rapide et le moins anticipé. Un câble qui traîne, une palette mal calée, une zone de circulation encombrée : ces situations disparaissent dès le deuxième S. Elles alimentaient pourtant l’essentiel des déclarations d’accident bénin dans les ateliers que j’ai audités.
Côté qualité, l’efficacité vient du fait qu’un poste dégagé rend le défaut visible. Une pièce rebutée posée au milieu d’un plan de travail vide saute aux yeux ; noyée dans un amas de chutes, elle repart en montage. L’optimisation ne consiste pas à faire courir les gens plus vite, mais à leur éviter de courir pour rien.
Les erreurs qui font échouer un déploiement 5S
La plus fréquente : confondre grand nettoyage de printemps et démarche structurée. Une journée de rangement collectif fait plaisir, produit de belles photos, et ne survit pas au mois suivant faute de standard écrit et d’audit.
La deuxième : imposer les zones et les emplacements depuis le bureau des méthodes. Si l’opérateur n’a pas décidé lui-même où poser sa clé, il la reposera ailleurs. La méthode appartient à ceux qui travaillent sur la ligne, pas à celui qui trace les plans.
La troisième, plus sournoise, consiste à traiter les 5S comme une opération isolée alors qu’ils constituent le socle de toute démarche d’amélioration continue. Vouloir installer un SMED ou un flux tiré dans un atelier désordonné revient à poser du carrelage sur un sol meuble. Comme pour beaucoup d’outils industriels, saisir la nuance entre deux notions voisines change complètement la façon de les mettre en œuvre.
Dernier écueil, très répandu en 2026 avec la digitalisation des ateliers : croire qu’un logiciel de suivi remplacera la discipline de terrain. Un écran affichant un taux de conformité de 92 % n’a jamais rangé une clé plate. Les 5S restent une méthode physique, faite de gestes répétés et d’un encadrement présent, et c’est précisément ce qui les rend accessibles à n’importe quelle PME, quel que soit son budget d’investissement.