À Nilvange, au creux de la vallée de la Fensch, les hauts-fourneaux ont longtemps rythmé la vie des familles. FML, Fabrication et Montage de Lorraine, est née dans ce décor en 1980, pour servir la sidérurgie. Quarante-six ans plus tard, la PME d’une cinquantaine de salariés intervient dans l’industrie, la chimie et le nucléaire. Pendant ce temps, les grands sites sidérurgiques voisins ont réduit la voilure. J’ai passé vingt ans à diriger des ateliers de mécanique à Saint-Étienne, et ce type de trajectoire me parle. Une entreprise qui survit à la fin de son marché d’origine n’a pas eu de chance : elle a su déplacer son savoir-faire vers des clients plus exigeants. Dans le cas de FML, ce déplacement s’est fait vers le nucléaire dès les années 1990, avec tout ce que cela impose en certifications, en traçabilité et en discipline de chantier. Dans les pages qui suivent, je vous propose de regarder cette entreprise mosellane avec des yeux de dirigeant qui cherche un sous-traitant. Nous verrons ce qu’elle fait réellement, ce que valent ses certifications MASE, ISO 9001 et CEFRI, et comment ses matériaux influencent vos projets. Nous regarderons aussi les questions à poser avant de lui confier un arrêt technique ou une structure métallique. Pour rendre tout cela tangible, je suivrai Karine, directrice technique fictive d’un site chimique de 180 personnes près de Thionville, qui prépare son prochain arrêt annuel.
FML à Nilvange : 46 ans de métallerie au cœur industriel de la Moselle
Commençons par l’état civil. L’entreprise a été créée le 1er juillet 1980 sous forme de société anonyme. Elle est aujourd’hui immatriculée en SAS, un changement de statut fréquent chez les PME qui veulent une gouvernance plus souple. Son siège se trouve au 20 rue d’Algrange, à Nilvange, et son code d’activité la classe dans la fabrication de structures métalliques et de parties de structures.
Cinquante salariés, c’est une taille que je connais bien. L’effectif suffit pour avoir un bureau d’études, un atelier et des équipes détachées sur site. La structure reste assez courte pour que le chef de chantier appelle directement le dirigeant quand un problème surgit. Dans mon ancien atelier stéphanois, avec 65 personnes, une décision de modification de gamme se prenait en une demi-journée. Chez un grand groupe, la même décision m’aurait coûté une semaine de validations.
Ce point compte pour Karine. Son arrêt annuel dure trois semaines. Chaque jour de dépassement représente environ 40 000 euros de production perdue. Un sous-traitant capable de trancher vite vaut donc, pour elle, bien plus qu’un tarif horaire inférieur de 5 %.
De la sidérurgie au nucléaire : un virage stratégique amorcé dans les années 1990
Le contexte local explique beaucoup de choses. La vallée de la Fensch a vécu des décennies au rythme des aciéries. La fermeture progressive de la phase à chaud de Florange, entre 2011 et 2013, a marqué la fin symbolique d’une époque. FML n’a pas attendu ce moment pour se diversifier : dès les années 1990, elle s’est tournée vers le secteur nucléaire.
Ce choix n’avait rien d’évident. Travailler pour le nucléaire, c’est accepter des dossiers de fabrication épais comme un annuaire. Il faut aussi des soudeurs qualifiés selon des procédures précises et un suivi dosimétrique du personnel. La centrale de Cattenom se trouve à une vingtaine de kilomètres de Nilvange. Cette proximité géographique rendait le pari cohérent.
Ce virage illustre ce que j’appelle une expertise industrielle transférable : on garde les gestes de la chaudronnerie lourde, et on change le niveau d’exigence documentaire.
Maintenance industrielle, chaudronnerie, serrurerie : ce que couvre réellement FML
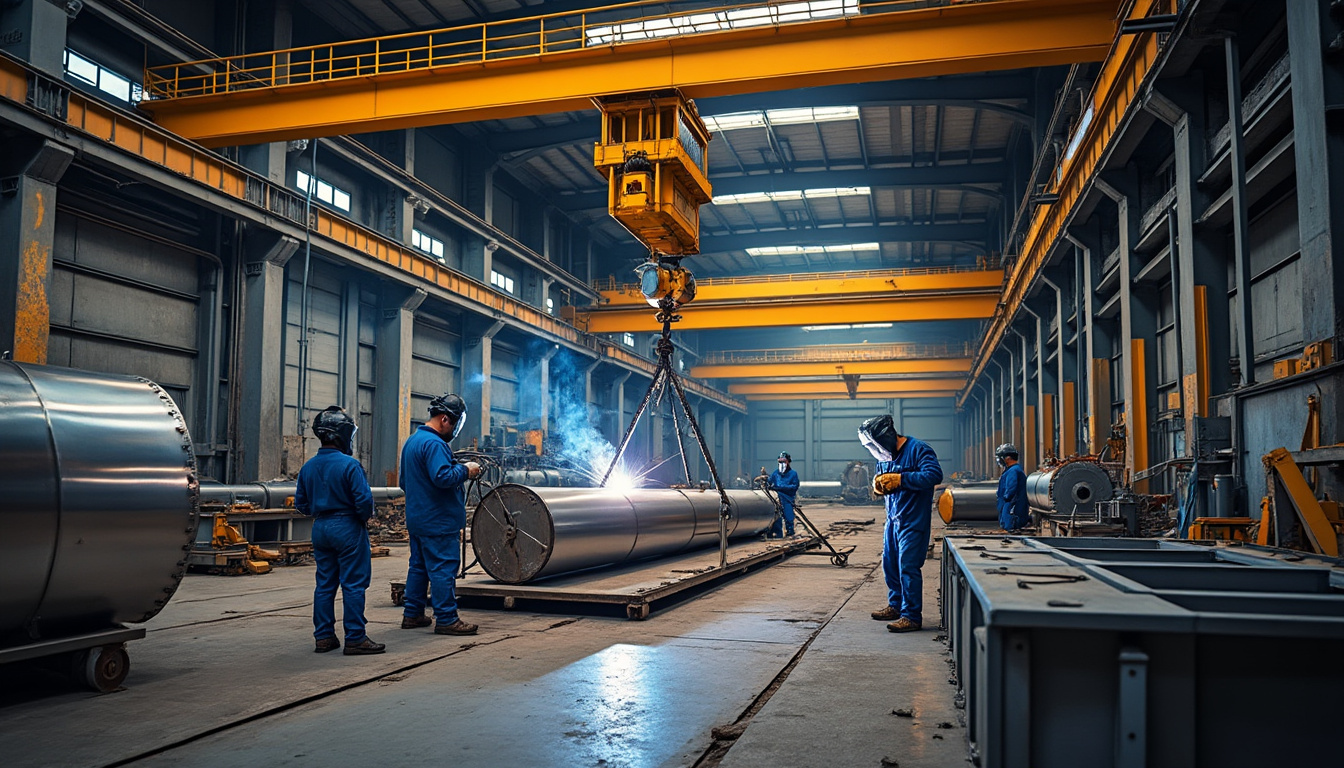
Sur le papier, beaucoup d’entreprises affichent cinq ou six métiers. Dans la réalité, elles en maîtrisent souvent deux. FML revendique une palette assez large, et chacune de ses activités répond à un besoin précis d’exploitant industriel :
- Maintenance industrielle : remplacement de tuyauteries, réparation de trémies, reprise de supports usés pendant les arrêts programmés. C’est le métier qui fidélise un client, parce qu’il revient chaque année.
- Chaudronnerie : mise en forme et soudage de tôles pour fabriquer cuves, capotages, gaines ou réservoirs. Le chaudronnier transforme une tôle plane en volume étanche.
- Construction métallique : charpentes, passerelles, plateformes d’accès, racks de tuyauterie. On parle ici de structures porteuses calculées.
- Serrurerie et métallerie : garde-corps, escaliers, portes techniques, grilles de protection. Ces pièces sont moins spectaculaires, mais indispensables à la conformité sécurité d’un site.
- Démantèlement : découpe et évacuation d’installations en fin de vie, y compris en environnement nucléaire.
Pour Karine, cette polyvalence présente un avantage très concret. Le jour où elle découvre une passerelle corrodée en plein arrêt, elle n’a pas besoin de trouver un second prestataire. L’équipe déjà présente pour la fabrication industrielle des pièces de rechange peut basculer sur la réparation. C’est un contrat de moins à signer et un plan de prévention de moins à rédiger.
Un seul interlocuteur pour cinq métiers ne sert pas à faire joli dans une plaquette : c’est surtout une économie de coordination le jour où l’imprévu arrive.
Démantèlement industriel : un métier à part, souvent sous-estimé
On pense spontanément à construire. Pourtant, défaire une installation demande parfois plus de méthode que de l’assembler. Il faut identifier les matériaux et séquencer les découpes pour que la structure reste stable. Il faut aussi trier les déchets et, en nucléaire, gérer les zones contaminées.
J’ai vu un démantèlement de ligne de traitement de surface prendre six semaines au lieu de trois. En cause, l’absence de relevé préalable des réseaux enterrés. Le surcoût a atteint près de 60 000 euros pour une PME de 90 salariés.
Ce métier rejoint une logique plus large, celle de concevoir en pensant dès le départ à la fin de vie des équipements. Les principes du design circulaire appliqué en entreprise vont exactement dans ce sens. Une installation pensée pour être démontée coûte moins cher à déconstruire.
Un bon démanteleur réfléchit comme un monteur à l’envers, et c’est précisément ce que permet une double compétence fabrication-déconstruction.
MASE, ISO 9001, CEFRI : décrypter les certifications d’un sous-traitant en Moselle (57)
Les acronymes s’affichent fièrement sur les sites web, mais peu de dirigeants savent ce qu’ils garantissent vraiment. FML met en avant trois certifications principales. Voici comment je les explique aux clients que j’accompagne :
| Certification | Ce qu’elle vérifie | Pourquoi elle compte pour vous |
|---|---|---|
| MASE | Le système de management de la sécurité, de la santé et de l’environnement d’une entreprise intervenante | Beaucoup de sites chimiques et pétrochimiques refusent l’accès à tout prestataire non certifié. Elle réduit aussi le risque d’accident sur votre site. |
| ISO 9001 | L’organisation qualité : procédures, traitement des non-conformités, amélioration continue | Vous avez l’assurance qu’une erreur sera tracée, analysée et corrigée, pas simplement « rattrapée » au chalumeau. |
| CEFRI | La capacité à employer du personnel exposé aux rayonnements ionisants, avec suivi dosimétrique et formation adaptés | C’est le sésame pour intervenir en zone nucléaire contrôlée. Sans elle, pas de chantier en centrale. |
Le cumul des trois est ce qui m’intéresse. Une PME certifiée ISO 9001 seule peut être excellente en atelier et fragile sur chantier. Le MASE couvre justement cette seconde dimension. Le CEFRI ajoute une couche que peu d’acteurs régionaux de cette taille possèdent.
Pour Karine, dont le site est classé Seveso, le MASE n’est pas négociable. Son service HSE (hygiène, sécurité, environnement) écarterait d’office un prestataire qui ne l’a pas. Cela réduit sa liste de candidats de moitié avant même la première consultation.
Une certification ne prouve pas l’excellence, mais son absence ferme des portes. Sur un site à risques, c’est souvent le premier filtre.
Sécurité et formation continue : ce que les audits ne montrent pas toujours
Un certificat se renouvelle sur audit, généralement tous les trois ans avec des contrôles intermédiaires. Entre deux passages de l’auditeur, c’est la culture interne qui fait la différence. FML insiste sur sa politique d’hygiène et de sécurité et sur la formation continue de ses équipes.
Dans mes ateliers, j’ai constaté qu’un atelier bien rangé est d’abord un atelier plus sûr. Nous avions déployé une démarche inspirée des 5S du lean management. En dix-huit mois, les accidents avec arrêt ont baissé de 40 %. Personne n’avait écrit de nouvelle procédure : on avait simplement supprimé les câbles qui traînaient et les outils introuvables.
Lors d’une visite de sous-traitant, regardez l’état de l’atelier avant de lire le manuel qualité : il vous en dira souvent davantage.
Acier, inox, aluminium : l’assemblage mécanique adapté à chaque contrainte
FML travaille trois familles de matériaux. Ce choix n’a rien d’anecdotique, car chaque métal impose ses propres procédés de découpe, de soudage et de contrôle.
L’acier au carbone reste le cheval de trait de la construction métallique. Il est bon marché, facile à souder et robuste. Son point faible est la corrosion, qui oblige à le peindre ou à le galvaniser. Pour une plateforme d’accès de 30 m², comptez en ordre de grandeur quelques milliers d’euros de matière, traitement de surface compris.
L’inox s’impose en chimie et en agroalimentaire, là où les fluides attaquent le métal ou où l’hygiène prime. Il coûte trois à quatre fois plus cher que l’acier ordinaire. Il demande aussi des soudeurs rigoureux : une contamination par des particules d’acier noir suffit à créer des points de rouille. L’aluminium, enfin, apporte la légèreté, utile pour des capotages démontables ou des structures manipulées à la main.
Chez Karine, le remplacement d’une cuve de stockage d’acide pose justement ce dilemme. L’inox 316L coûte plus cher à l’achat, mais tiendra quinze ans. Un acier revêtu serait moins onéreux, mais demanderait une réfection tous les quatre ans, avec un arrêt à chaque fois. Sur quinze ans, le calcul penche nettement vers l’inox.
Le bon matériau se juge sur toute la durée de vie de l’équipement, arrêts de maintenance compris, et pas seulement sur le prix du bon de commande.
De la pièce unique à la petite série : le sur-mesure comme modèle de production
La métallerie industrielle fonctionne rarement en grande série. Une passerelle, un garde-corps ou une trémie de remplacement sont presque toujours des pièces uniques, dessinées pour un emplacement précis. C’est une logique proche de la production à la demande : on ne fabrique qu’après commande, à partir des relevés du site.
Cette organisation a une conséquence directe sur vos délais. Aucun stock tampon n’existe. La qualité des relevés initiaux conditionne donc tout le reste. Une cote fausse de 20 mm sur une platine d’ancrage, et c’est une journée de reprise sur chantier.
Ce fonctionnement rappelle celui des outilleurs et moulistes, autre maillon essentiel de notre tissu industriel. Les fabricants français d’outillages et de moules partagent avec les chaudronniers cette culture du sur-mesure et de la précision.
En fabrication unitaire, le temps passé à bien mesurer au départ est le moins cher de tout le projet.
Choisir un partenaire de montage industriel en Moselle : la grille que j’applique
Revenons à Karine. Elle a trois devis sur son bureau pour son arrêt de l’été. Comment les départager autrement qu’au prix ? Voici les critères que je lui conseillerais de passer en revue, dans cet ordre.
- Les certifications exigées par votre site : MASE pour un site à risques, CEFRI pour le nucléaire. C’est un critère éliminatoire, qui se vérifie en cinq minutes.
- Les références comparables : demandez deux chantiers de taille et de nature similaires, avec un contact joignable. Une entreprise qui refuse de donner des noms vous apprend déjà quelque chose.
- La capacité à absorber un imprévu : combien de soudeurs qualifiés peuvent être mobilisés sous 48 heures ? En arrêt technique, c’est la question qui sauve un planning.
- La distance : un prestataire basé à 20 km intervient en moins d’une demi-heure. S’il est à 300 km, il faut facturer des déplacements, des nuits d’hôtel, et prévoir une journée de délai à chaque aller-retour de pièce.
- La clarté du devis : distinguez main-d’œuvre, matière, traitement de surface et contrôles. Un devis global sans détail rend toute comparaison impossible.
Sur le quatrième critère, le savoir-faire local prend tout son sens. Une PME implantée à Nilvange connaît les sites de la vallée, leurs contraintes d’accès et parfois même leurs plans historiques. Cette connaissance du terrain ne figure sur aucune facture, mais elle raccourcit chaque intervention.
Réactivité et maîtrise des coûts : le vrai test d’un sous-traitant
FML met en avant sa réactivité et son respect des délais et des coûts. Ce sont des promesses que tout le monde fait, reconnaissons-le. Pour les vérifier, je conseille toujours un premier chantier de taille modeste avant de confier un arrêt complet.
Par exemple, un remplacement de garde-corps de 15 000 euros permet d’observer toute la chaîne. Vous verrez comment le relevé est fait, si le délai annoncé est tenu et comment l’équipe se comporte sur votre site. Vous saurez aussi comment les écarts sont signalés. Karine pourrait lancer ce test au printemps, trois mois avant son arrêt estival.
Ce premier contrat sert aussi au prestataire, qui découvre vos procédures d’accès, vos interlocuteurs et vos habitudes. Le jour de l’arrêt, l’équipe de montage industriel arrive en terrain connu, et c’est souvent là que se gagnent les deux ou trois jours qui font la différence sur un planning serré.
Un sous-traitant se juge rarement sur sa plaquette et presque toujours sur son premier chantier : donnez-lui l’occasion de faire ses preuves à une échelle où une erreur ne vous coûtera pas votre saison.